교체 주기가 곧 원가입니다
투사재와 내마모 부품은 소모될수록 투사 효율이 떨어지고 처리 편차가 커집니다. 적합한 재질과 규격을 쓰면 교체 주기가 길어지고, 재작업과 비가동 시간이 함께 줄어듭니다.
Shot Accessory
DF TECH는 쇼트 블라스트 전용 액세서리 전반을 공급하며, 타사 제작 장비 및 수입산 쇼트 장비까지 유지보수·부품 대응·성능 개선을 포함한 통합 서비스를 제공합니다.
쇼트 블라스팅 설비의 처리 품질과 가동률은 임펠라, 블레이드, 라이너처럼 계속 마모되는 부품의 상태에 크게 좌우됩니다. DF TECH는 자사 장비뿐 아니라 타사 제작 장비와 수입산 설비까지, 호환 가능한 부품 공급부터 성능 개선까지 함께 대응합니다.
투사재와 내마모 부품은 소모될수록 투사 효율이 떨어지고 처리 편차가 커집니다. 적합한 재질과 규격을 쓰면 교체 주기가 길어지고, 재작업과 비가동 시간이 함께 줄어듭니다.
타사 제작 장비나 수입 설비도 도면·실측을 바탕으로 호환 부품을 제작·공급합니다. 부품 단품 공급, 유지보수, 노후 설비의 성능 개선까지 필요한 범위만 선택할 수 있습니다.
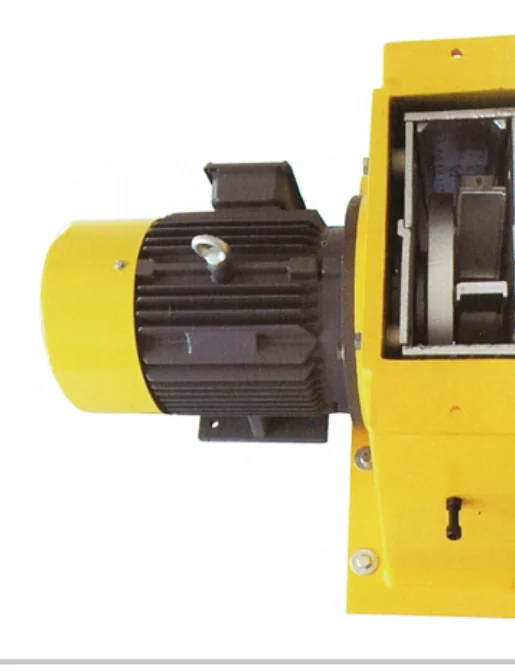
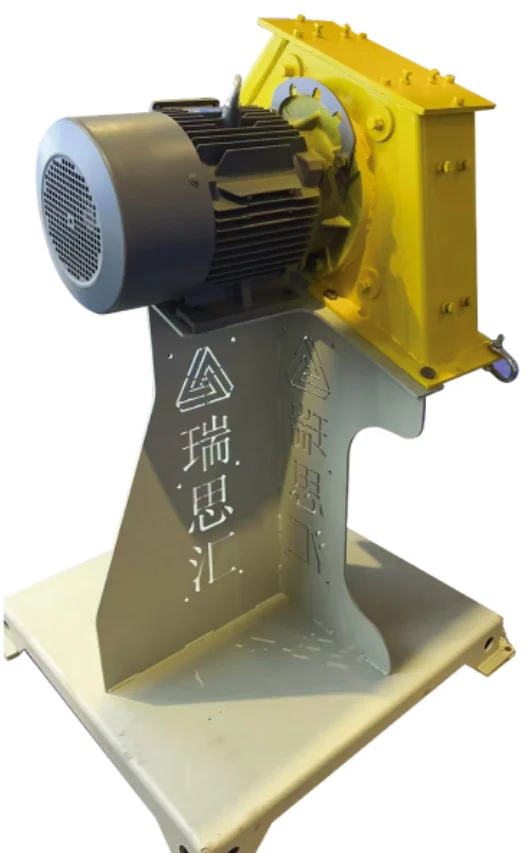
임펠라는 쇼트 설비의 핵심 구성 요소로, 고속 회전하는 임펠러를 통해 투사된 쇼트볼의 운동 에너지를 작업물 표면에 전달해 녹 제거와 표면 강화 효과를 냅니다. 주물·단조품·용접 부품·열처리 부품·철강 등 복잡한 형상 재료의 표면 청소와 샷 피닝에 널리 쓰이며, 현재 국제적으로 가장 널리 쓰이는 표면 처리 방식 중 하나입니다.
투사 속도와 쇼트볼의 양을 조절해 공정에 맞는 쇼트 효과를 냅니다.
투사 방향과 강도, 커버 범위 등을 설계 사양에 맞춰 조절합니다.
쇼트볼을 회수·재활용하는 구조로, 소모 전력 대비 높은 생산성을 가집니다.
투사량·투사 속도·모터 출력을 종합적으로 고려해 고객의 가공 조건에 맞는 성능을 내도록 설계합니다.
임펠라는 곧 쇼트기의 성능을 좌우하는 핵심 부품입니다. 가공 조건에 따라 투사 속도, 투사량, 모터 출력을 조정해 필요한 표면 처리 품질을 확보할 수 있도록 설계합니다.
블레이드는 투사재와 직접 부딪히는 부품이라 가장 빨리 마모됩니다. 마모가 진행되면 투사 방향이 흐트러지고 처리 편차가 커지므로 주기적인 점검과 교체가 필요합니다.
임펠라 날개를 교체하기 전에 반드시 샷 블라스팅 장비를 정지시키고, 전원이 완전히 차단되었는지 확인하여 안전을 확보해야 합니다.
교체 시 반드시 장비 사양에 맞는 날개 모델을 선택하고, 정규 부품 교체 절차에 따라 작업해야 합니다. 항상 전원을 차단한 상태에서 작업을 진행하여 작업자의 안전을 확보해야 합니다.
새 날개를 장착할 때는 균일한 힘으로 조립하여 임펠라나 장비가 손상되지 않도록 주의합니다. 조립 상태가 고르지 않으면 회전 진동과 조기 마모의 원인이 됩니다.
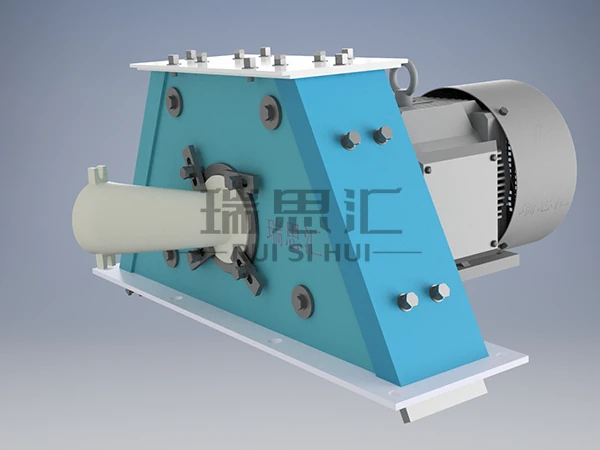
투사기 본체와 구동부, 투사재 공급부를 하나로 묶은 모듈입니다. 기존 설비의 투사부만 교체하거나 신규 라인에 그대로 얹는 방식으로 적용할 수 있습니다.
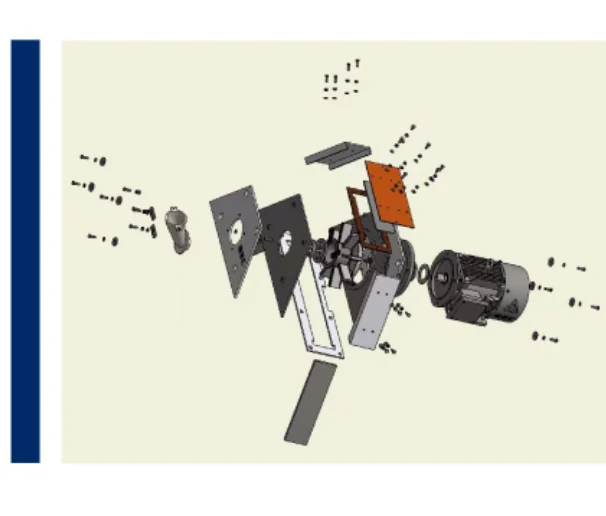
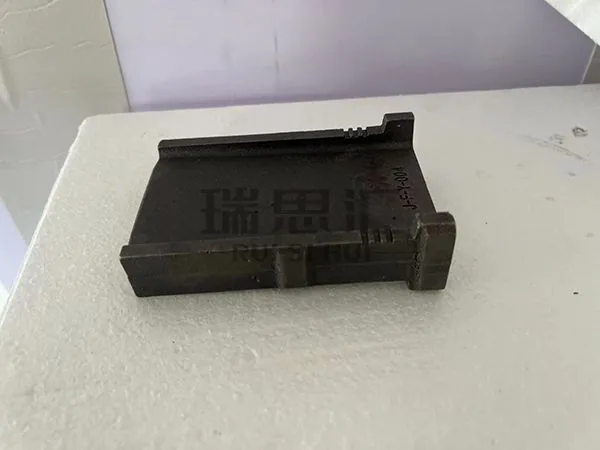
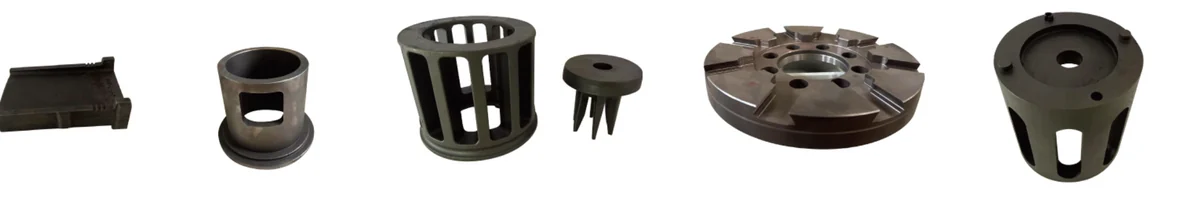
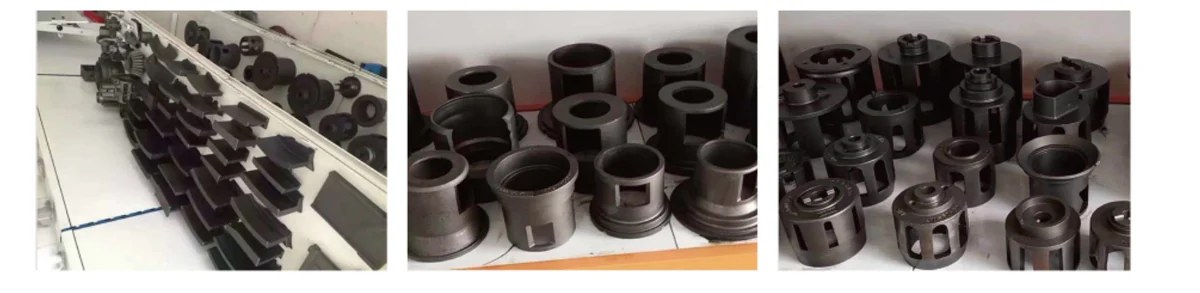
투사부를 구성하는 내마모 부품 전반을 취급합니다. 마모 부품은 상시 재고로 확보해 두어 교체 주기에 맞춰 공급할 수 있습니다.
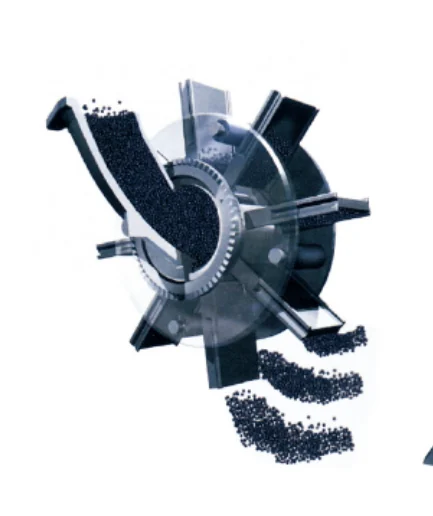
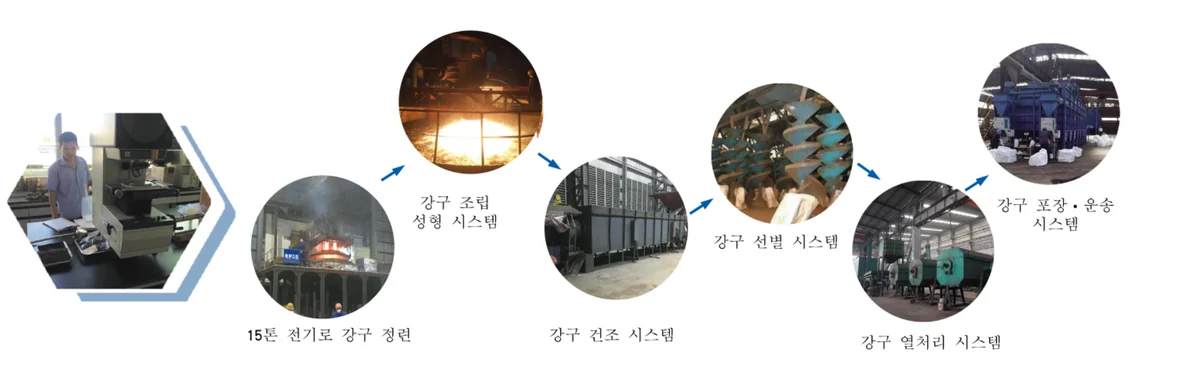
투사재는 표면 처리 품질과 소모 비용을 동시에 결정합니다. 전기로 정련부터 성형·건조·선별·열처리·포장까지 일관 공정으로 생산된 강구를 공급합니다.
| 항목 | 고탄소강구 (S) | 강화강구 | 비고 |
|---|---|---|---|
| 탄소 C | 0.85 ~ 1.20 % | 0.10 ~ 0.20 % | S, P는 유해 원소로 내구성과 수명을 저하시킬 수 있음 |
| 규소 Si | 0.40 ~ 1.20 % | 0.10 ~ 0.35 % | |
| 망간 Mn | 0.60 ~ 1.20 % | 0.35 ~ 1.50 % | |
| 황 S | ≤ 0.05 % | ≤ 0.05 % | |
| 인 P | ≤ 0.05 % | ≤ 0.05 % | |
| 기타 합금 원소 | 없음 | Cr, Mo, Ni, B, Al, Cu 등 첨가 | 합금 원소는 강구의 기계적 성능 향상에 기여 |
| 경도 | HRC 40 ~ 45 | HRC 42 ~ 48 | 적절한 경도는 표면 처리 효율과 효과를 높임 |
| 금상 조직 | 템퍼드 마르텐사이트 | 마르텐사이트 + 템퍼드 마르텐사이트 | 안정적인 금속 조직은 마모 저항 및 수명 향상 |
강화강구와 고탄소강구(S)를 비교하여 충돌 속도 60.96 m/s 조건에서 측정한 잔류량입니다.
| 회전수 (회) | 0 | 100 | 200 | 300 | 400 | 500 |
|---|---|---|---|---|---|---|
| 강화강구 | 100 | 97.6 | 95.4 | 92.5 | 84.7 | 68.4 |
| 고탄소강구 (S) | 100 | 88.7 | 75.4 | 65.2 | 52.5 | 39.8 |
시험 결과 강화강구의 평균 수명은 고탄소강구(S)의 1.5배 이상으로 측정되었습니다.
절단·연마 기술을 적용해 모든 입자의 크기, 경도, 밀도를 균일하게 유지합니다. 강도와 도장 품질, 처리 효율이 함께 올라갑니다.
마모 저항성이 뛰어나 교체 주기가 길어지고 생산 비용이 절감됩니다.
입자 내부 조직이 안정적이라 파손율이 낮고, 일반 강구 대비 10 ~ 20배 적은 분진이 발생합니다.
잔존 파편이 적어 블라스팅 장비 자체의 마모를 최소화합니다.
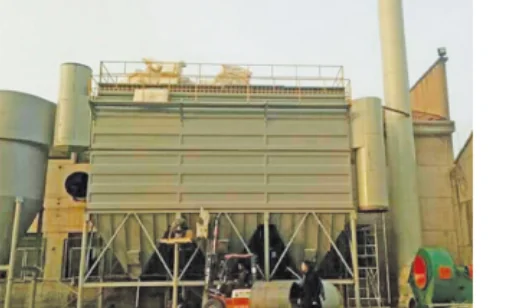
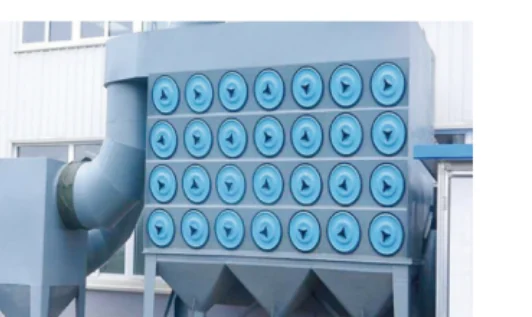
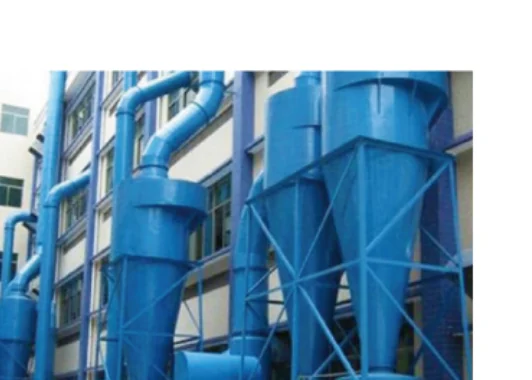
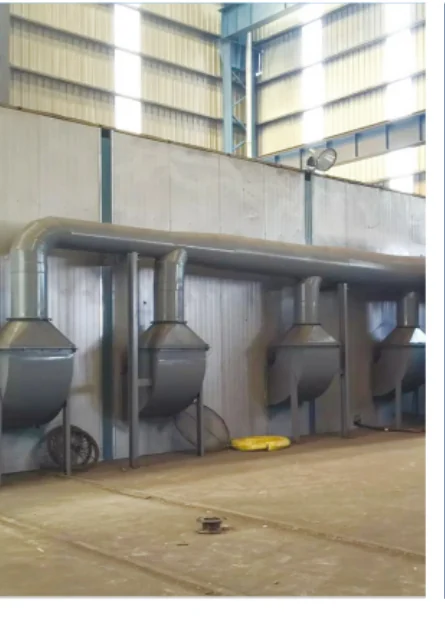
블라스팅 공정에서 발생하는 분진을 처리하는 설비입니다. 분진의 성질과 현장 조건에 따라 습식과 건식을 선택하거나 조합해 구성합니다.
고효율 원심 분리 원리를 기반으로 설계되었습니다. 먼지를 포함한 공기가 회전 분리 장치 내부로 유입되면 분사된 워터 미스트와 충돌하여 미세 분진과 연기 입자가 수분과 결합해 포집됩니다. 결합된 오염물은 중력에 의해 하부로 침전되고, 정화된 공기는 중심 배기관을 통해 배출됩니다.
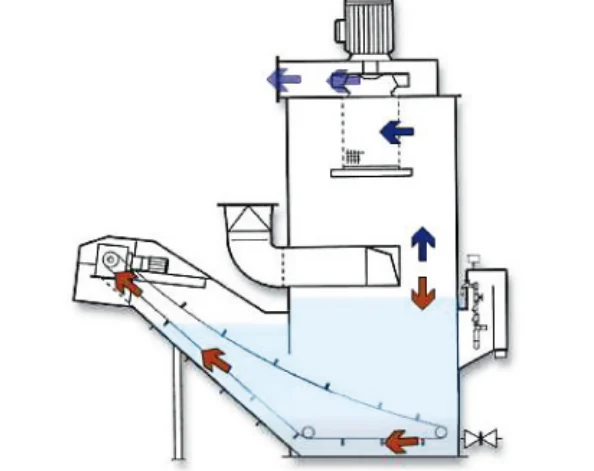
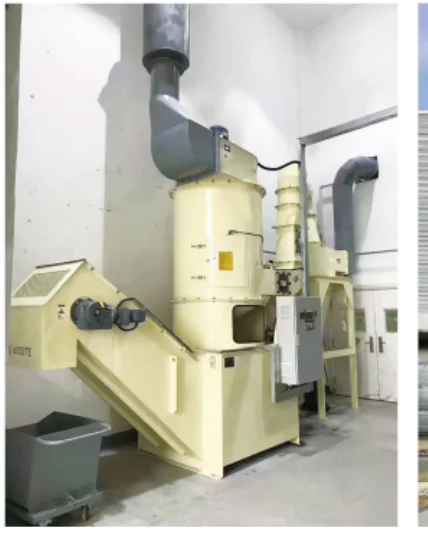
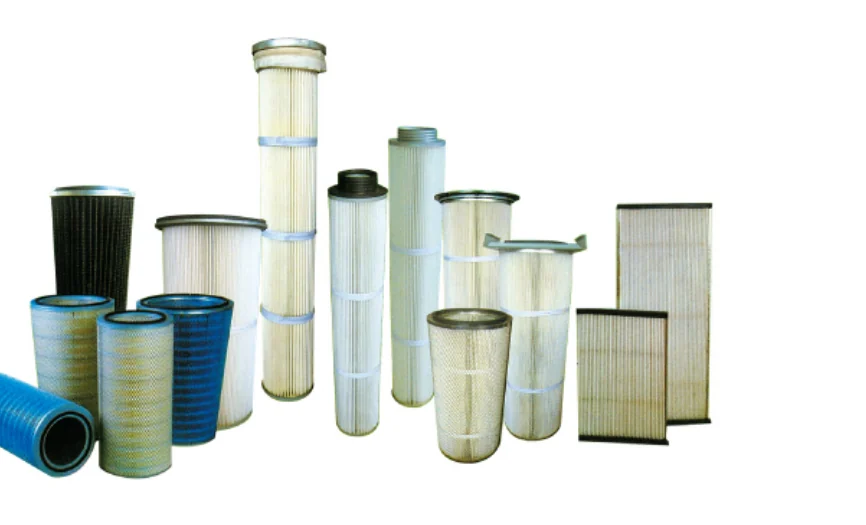
백필터 타입, 카트리지 필터 타입, 사이클론 타입을 현장 조건에 맞춰 구성합니다. 다양한 규격의 표준 필터를 전문 생산하며, 비표준 사양도 맞춤 제작이 가능합니다.
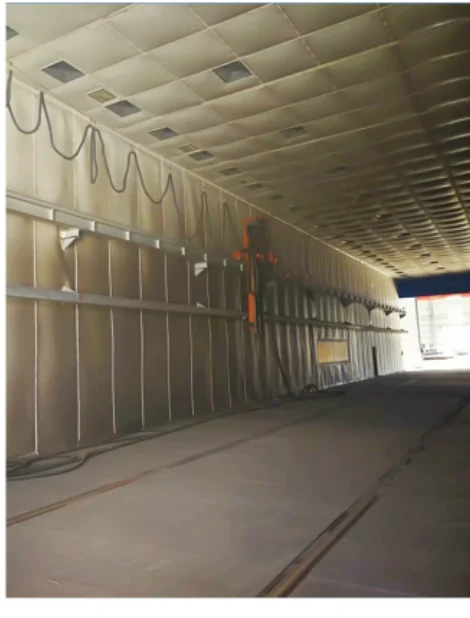
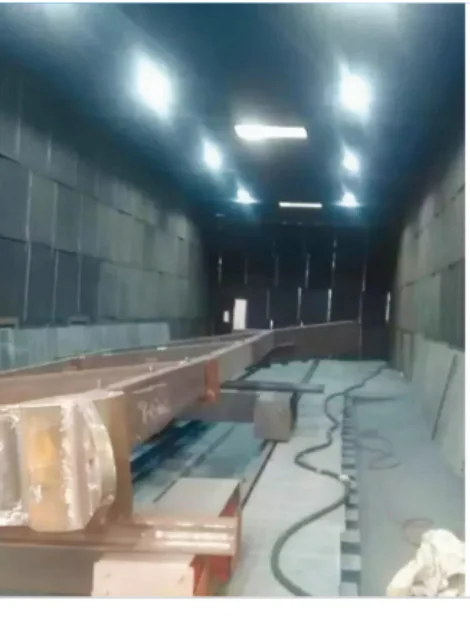
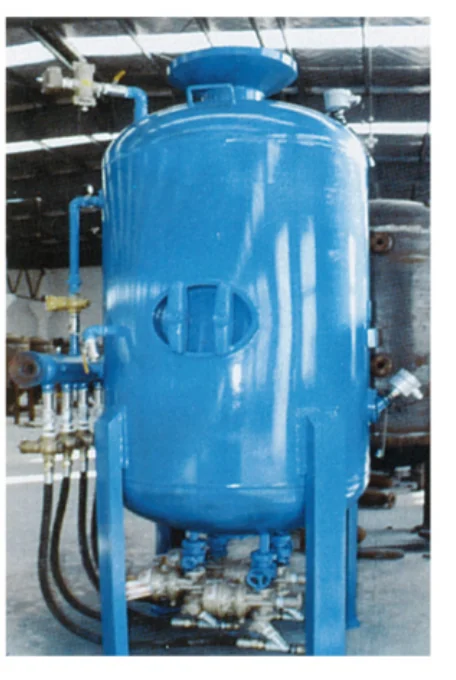
압축 공기로 마모성 재료(강구·강사·석영사·강철 모래 등)를 고속으로 분사해 작업물 표면을 처리하는 방식입니다. 선박, 교량, 수력 발전 공사, 광산 기계, 석유·화학, 제련, 항만 건설, 경공업, 항공기·차량 제작 등 넓은 분야에 쓰입니다.
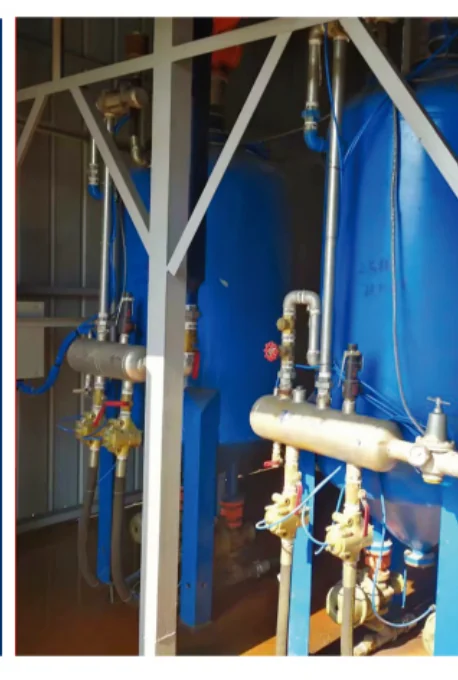
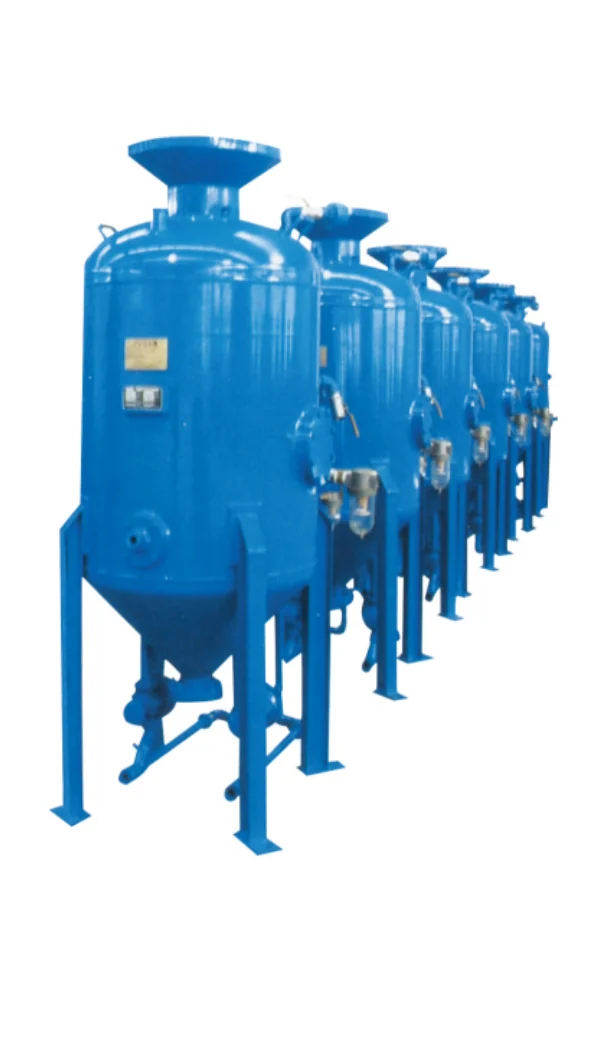
샌드 블라스팅 장치, 샌드 재활용·분리 시스템, 집진 시스템, 진공 회수 시스템, 여과 시스템, 전기 제어·조명 시스템, 작업대 및 운송 장치, 환기·블로워·가열 시스템, 유해가스 처리 및 배기 시스템 등으로 구성됩니다.
마모재가 표면에 고속으로 충돌해 불순물과 산화층을 제거하고 일정한 거칠기를 만듭니다. 도장 시 도막의 접착력이 올라가고, 표면의 압축 강도가 향상됩니다.
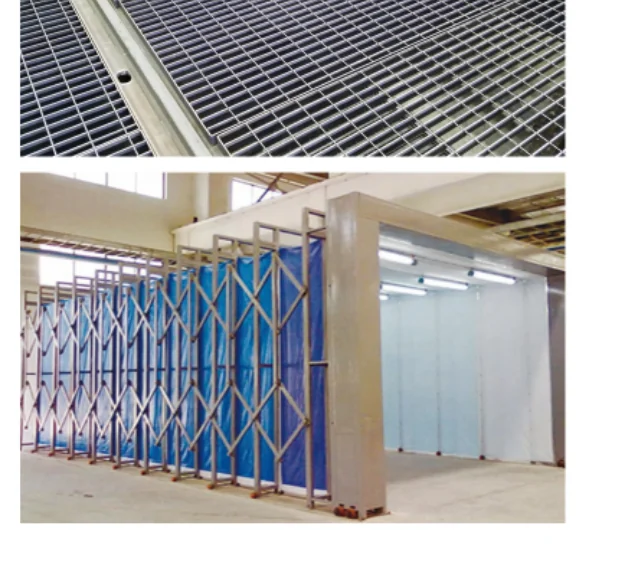
연질 승강 도어는 PVC 문체에 수직 가이드 레일·감속기·와이어 로프를 조합한 구조로, 조작 패널로 상·하 승강을 제어합니다. 중앙에 투명 창이 있어 시야를 확보할 수 있습니다.
도장 공정은 선박 건조에서 핵심 공정 중 하나입니다. 도장 설비의 생산 효율은 선박의 제작 기간에 직접적인 영향을 미치며, 도장 품질은 사용 수명을 좌우합니다.
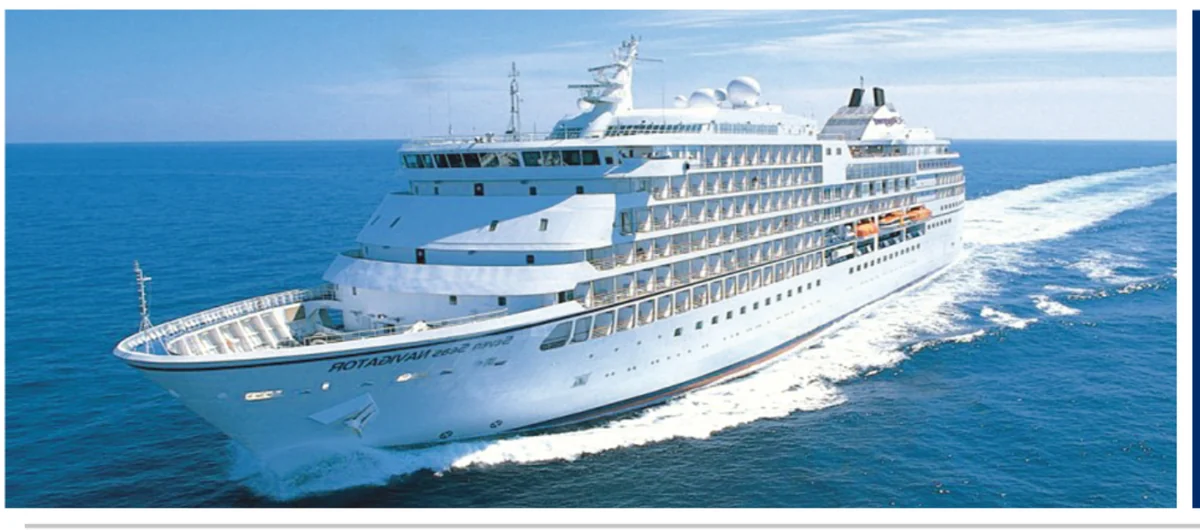
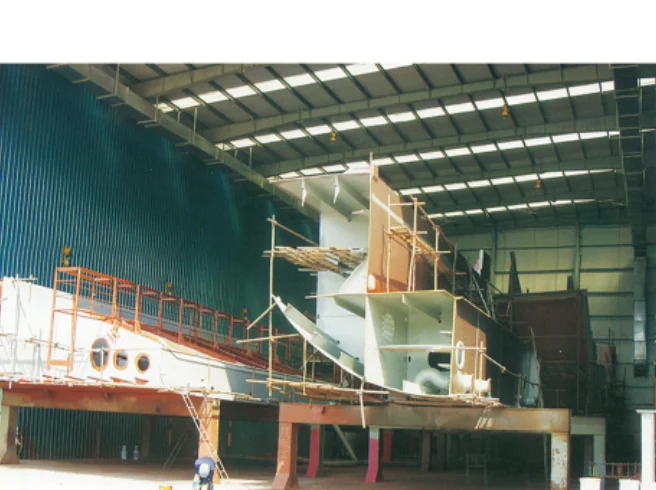
강한 내구성을 가진 도막이 외부 환경으로부터 피도물의 부식·침투·부패를 방지합니다. 동시에 미려한 외관과 색채를 제공해 제품의 상품 가치를 높입니다.
도장 전 처리, 표면 청소, 분진 제거, 도장, 건조 등이 포함됩니다. 작업장은 철 구조물, 작업 플랫폼, 해수·담수 세척 시스템, 집진 장치, 송풍·환기 장치, 유압 시스템, 전기 제어 시스템을 갖춥니다.
다양한 기상 조건에서 단일 선박의 도장 작업을 수행할 수 있으며, 작업 효율이 높고 균일한 도장 품질을 유지합니다.
금속 제품 표면의 도장 전 전처리 공정으로 폭넓게 쓰이며, 금속 표면을 강화하고 조각·장식 가공에도 활용됩니다.